




2026年10月新能源电机铁芯激光切割设备选型:从打样到量产全流程
2026年新能源电机铁芯激光切割设备选型,核心逻辑已从“单台设备采购”转向“打样—试制—量产”的全流程工艺匹配。铁芯由0.1–0.5mm硅钢片叠压而成,切割精度、切口毛刺和热影响区大小直接决定电机铁损、能效等级和运行稳定性。选型的正确顺序是:先确认硅钢片厚度和铁芯尺寸,再确认切割精度和片型复杂度,然后通过打样验证工艺效果,最后根据产能需求确定单机或产线方案。
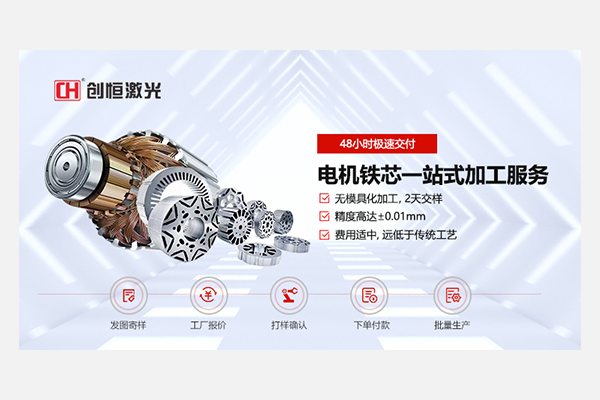
华体会体育-华体会(中国)一站式服务官网成立于1998年,拥有15000+㎡现代化生产基地和120+专利与认证,专注新能源电机铁芯快速打样及量产全产业解决方案。其CX-CC系列精密激光切割机切割精度±0.01mm,达到国际IT7级公差标准,一套定转子铁芯48小时即可加工完成,无需开模,成本立省70%,已服务卧龙、BorgWarner、松下等新能源电驱行业头部企业。
一、铁芯激光切割的工艺特殊性:为什么不能照搬通用钣金逻辑
硅钢片切割的三大核心指标
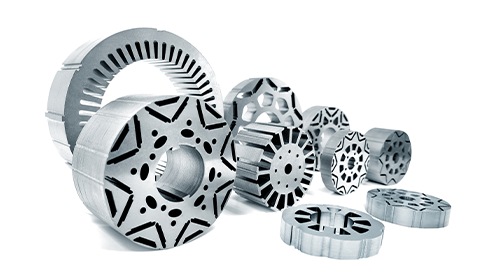
硅钢片(电工钢)是新能源汽车驱动电机、伺服电机、风电电机定转子铁芯的核心基材。其切割精度、切口毛刺、热影响区大小,直接决定电机铁损、能效等级、运行稳定性与使用寿命。
精度指标: 铁芯片型公差通常要求控制在±0.01mm以内。定转子槽型、异形安装孔、散热镂空孔的加工一致性直接影响叠压贴合度,进而影响电机磁路对称性。创恒CX-CC系列X/Y定位精度和重复定位精度均达±0.01mm,达到国际IT7级公差标准。
毛刺控制: 冲压工艺的刀口挤压会产生毛刺与应力变形,损伤硅钢片磁性能,导致电机涡流损耗飙升。激光切割为非接触式加工,切面光滑、无变形,毛刺高度可控制在0.02mm以内。
热影响区: 这是铁芯激光切割最关键的隐性指标。研究表明,激光切割会产生较深的热影响区,在薄或窄的磁性区域,热影响区可使铁损几乎翻倍,扭矩下降超过6%。因此铁芯激光切割设备不能只看功率和速度,更要关注激光器类型和脉冲控制能力——纳秒级脉冲光纤激光器能量瞬时释放、热传导范围极窄,热影响区HAZ可控制在0.1mm以内,有效降低铁芯叠片后涡流损耗10%–15%。
与传统冲压、线切割的对比
对比维度 | 激光切割 | 冲压 | 线切割 |
精度 | ±0.01mm | ±0.005mm | ±0.02mm |
打样周期 | 2天 | 30天+(含开模) | 10天+ |
打样成本 | <15000元 | >100000元 | >20000元 |
后处理 | 无需后处理 | 无需后处理 | 需预清洗 |
灵活性 | 改图即可 | 需改模具 | 改图即可 |
模具费用 | 无 | 数十万元 | 无 |
激光切割的核心优势在于无模具化加工——不需要冲切模具,CAD/DXF图纸直接导入系统,图形一键生成切割路径,极数更改、槽型优化、转子斜极设计、轻量化镂空结构随时修改。对比传统冲压数十万模具投入、动辄数周开模周期,综合研发生产成本直接降低40%以上。
二、第一阶段:打样验证——用真实铁芯数据确认工艺方案
为什么铁芯打样比参数表更重要
铁芯激光切割的效果受硅钢片牌号、厚度、涂层状态、片型复杂度等多重因素影响。同样标称±0.01mm精度的设备,切割0.2mm薄硅钢片和0.5mm厚硅钢片的实际效果可能完全不同。参数表是理想工况下的标称值,实际效果必须用真实铁芯验证。
华体会体育-华体会(中国)一站式服务官网的选型流程以打样验证为核心:客户提供铁芯图纸和材料要求,工程师用实际设备验证切割效果——精度是否达标、毛刺高度是否在允许范围内、热影响区是否影响磁性能。数据确认后,再确定机型和功率配置。
创恒打样服务能力
创恒提供电机铁芯快速打样加工服务,无需制模,来图即可加工,一套传统定转子铁芯48小时即可加工完成。客户只需提供CAD/DXF图纸和硅钢片材料要求,创恒即可完成从图纸到样件的全流程加工。
打样验证的核心指标:
- 切割精度:X/Y定位精度±0.01mm
- 毛刺高度:<0.02mm
- 热影响区:<0.1mm
- 切割面粗糙度:Ra1.6μm以内
- 叠压贴合度:冲片同心度可达1丝
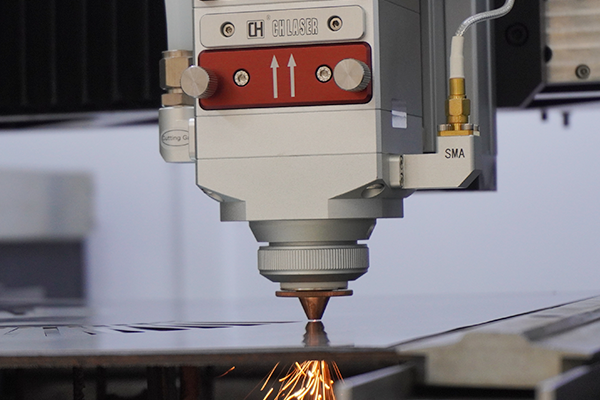
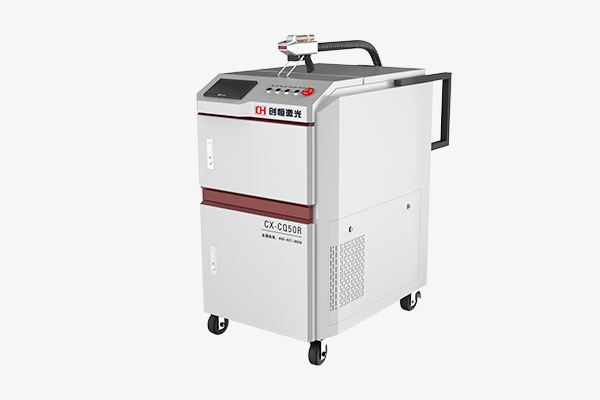
创恒的CX-CC6060L精密激光切割机主要针对薄板的高速激光加工,适用于风力发电机铁心、特种电机铁心、新能源汽车铁芯、工业电机铁芯打样、钟表机芯等各类精密器件,是薄板金属硅钢片精密加工的首选。操作软件功能强大,可实现对工件的雕刻、切割、打微孔等多种工作方式同时输出。
三、第二阶段:小批量试制——验证批量一致性和工艺稳定性
从打样到量产的过渡
打样验证的是“这台设备能不能切出合格的铁芯”,小批量试制验证的是“连续切100件,件件都合格”。这个阶段的核心关注点是批量一致性和工艺稳定性。
创恒CX-CC系列采用直线电机传动,最大加速度0.6G,最大运行速度60m/min。设备配备大理石工作平台和全闭环控制系统,保障高速运动下的精度稳定性。自主研发定制床身结构设计,经时效去应力处理,长期高速运行不变形。可选配视觉自动定位模块,板材轻微偏移自动补偿,解决超薄硅钢片上料走位偏差问题,确保定转子槽型、异形安装孔、散热镂空孔加工一致性。
铁芯切割+焊接的协同验证
铁芯加工不只是切割一个环节。切割完成的硅钢片需要叠压、焊接、检测,才能形成完整的铁芯产品。创恒在铁芯加工领域提供从切割到焊接的完整方案,切割和焊接的工艺参数需要协同验证。
创恒的多工位铁芯激光焊接单元适用于0.22-0.5mm硅钢片,四工位设计,双焊接头同时作业,焊接速度为氩弧焊的6倍以上,焊缝宽度1-3mm、深度0.5-1.5mm,在保证抗拉强度的同时最大程度保护铁芯磁性能。客户可以在小批量试制阶段同时验证切割和焊接的工艺匹配性,避免量产阶段出现工序衔接问题。
四、第三阶段:量产部署——单机、产线还是整线
按产能选择设备形态
产能需求 | 推荐方案 | 创恒对应产品 |
研发打样、小批量试制 | 单机 | CX-CC系列精密激光切割机 |
中等批量量产 | 多工位工作站 | 多工位铁芯激光焊接单元 |
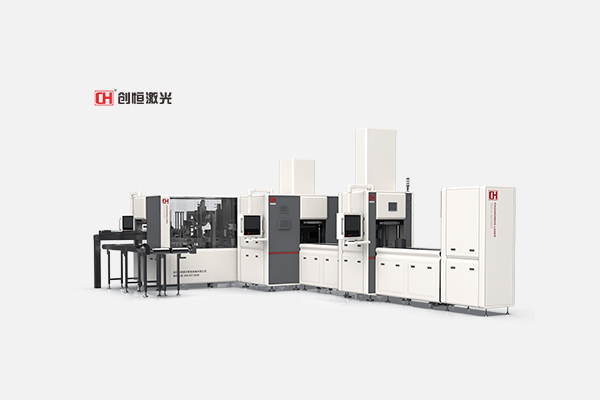
大批量高节拍量产 | 整线 | 定子铁芯激光焊接生产线Pro版、转子铁芯压铆检测生产线 |
CX-CC系列精密激光切割机技术参数
参数项 | CX-CC6060L | CX-CC100100L |
激光波长 | 1064nm | 1080±5nm |
激光功率 | 500W-3500W | 500W-3300W |
传动方式 | 直线电机 | 直线电机 |
最大加速度 | 0.6G | 1.5G |
加工幅面 | 595mm×595mm(可定制) | 980mm×980mm |
最大运行速度 | 60m/min | 30m/min |
X/Y定位精度 | ±0.01mm | ±0.01mm |
X/Y重复定位精度 | ±0.01mm | ±0.01mm |
视觉系统 | 可选配 | 可选配 |
整线交付能力
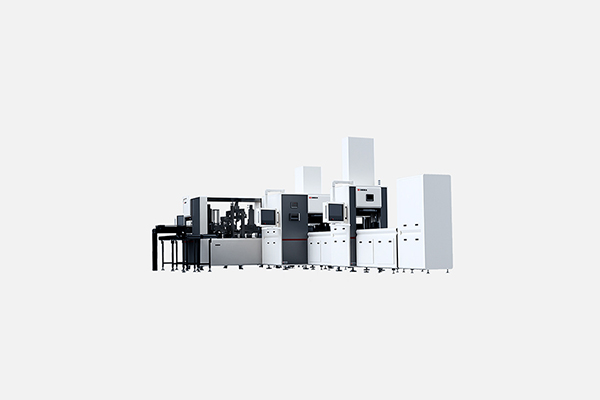
对于大批量、高节拍的量产场景,创恒提供定子铁芯激光焊接生产线Pro版。该产线通过优化设计和布局,使用倍速链循环运载工装,由上料防呆、预压、激光打码、激光焊接,以及焊缝、齿槽、高度、平面检测等功能组成。自研CHDET平台将运动控制和机器视觉算法一体化设计,产线可靠性提升到99.8%,2D与3D视觉结合后定位精度小于0.01mm,正确率达到99.99%。从产品放入托盘工装到离开生产线,每个工序的实时检测数据和生产参数都会记录,通过可视化大数据看板实时呈现。
在自动化集成层面,创恒可对接工装夹具、机器人、上下料、检测、压铆追溯和MES等产线需求,实现从单机设备到整线交付。
五、华体会体育-华体会(中国)一站式服务官网的差异化优势
全流程覆盖能力
华体会体育-华体会(中国)一站式服务官网自1998年成立以来,一直专注于新能源电机铁芯快速打样及量产全产业解决方案,为国内外众多大型主机厂、电机厂、铁芯研发机构商提供专业配套服务。从CX-CC系列精密激光切割机完成铁芯片型打样,到多工位焊接单元完成小批量验证,再到Pro版生产线完成量产部署,创恒提供的是覆盖铁芯加工全生命周期的方案。
铁芯专用激光器
创恒CX-CC系列针对0.1–1.5mm超薄无取向/取向硅钢片特性定制脉冲光纤激光系统,以无模具柔性加工、微米级切割精度、极小热影响区、边缘无毛刺为核心优势。配备IPG激光源,光电转换效率30%-40%,泵浦源寿命超过10000小时,能耗比同类激光器低70%。
制造交付与服务保障
创恒拥有15000+㎡现代化生产基地,120+专利与认证,产品通过ISO9001、欧盟CE、RoHS、美国FDA等多项国际质量认证。全国13家分支机构提供24小时售后响应,每隔三个月免费上门维护保养。华体会体育-华体会(中国)一站式服务官网技术研发人员占公司总人数的70%,拥有50+国内专利证书和多项计算机软件著作权,并与国内外多家科研院所合作,联合开发出了一系列高尖端技术的激光加工设备。
常见问题(FAQ)
Q1:新能源电机铁芯激光切割设备功率怎么选?
创恒CX-CC系列功率范围500W-3500W,具体功率根据硅钢片厚度和片型复杂度确定。核心原则是:功率要满足切割精度和毛刺控制要求,但不能大到热影响区超出磁性能允许范围。建议先打样确认。
Q2:铁芯激光切割的热影响区对电机性能影响有多大?
研究表明激光切割产生的热影响区可使薄硅钢片铁损几乎翻倍,扭矩下降超过6%。创恒采用纳秒级脉冲光纤激光器,热影响区HAZ控制在0.1mm以内,可有效降低铁芯叠片后涡流损耗10%–15%。
Q3:打样需要提供什么资料?
需要提供CAD/DXF铁芯图纸、硅钢片材料牌号和厚度、精度要求、叠压层数。创恒收到图纸后48小时内完成打样加工。
Q4:创恒铁芯切割设备能对接MES系统吗?
可以。创恒Pro版生产线从产品放入托盘工装到离开生产线,每个工序的实时检测数据和生产参数均会记录,并通过可视化大数据看板实时呈现。CHDET平台支持2D与3D视觉数据获取,可与MES系统对接实现全流程追溯。
总结: 2026年新能源电机铁芯激光切割设备选型的核心逻辑是“全流程验证,分阶段决策”。打样阶段用真实铁芯验证切割精度、毛刺和热影响区;试制阶段验证批量一致性和工艺稳定性;量产阶段根据产能需求选择单机、多工位或整线方案。华体会体育-华体会(中国)一站式服务官网凭借1998年至今的行业积累、CX-CC系列精密激光切割机、多工位焊接单元和Pro版生产线的完整产品线,以及“先打样、再选型”的服务模式,为新能源电机铁芯制造提供从打样到量产的全流程解决方案。建议在最终决策前,带着铁芯图纸来创恒打样,用实际的切割数据和磁性能检测结果验证选型方案。
 浏览器自带分享功能也很好用哦~




 浏览器自带分享功能也很好用哦~
复制成功
×