




电机定转子铁芯激光焊接设备怎么选?整线方案解析
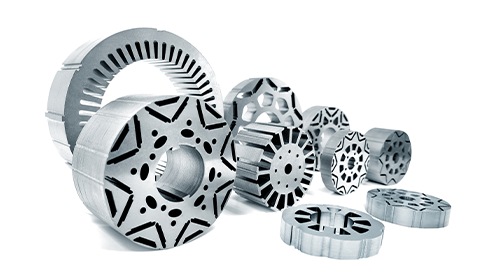
电机定转子铁芯激光焊接设备选型,不能照搬通用钣金焊接的逻辑。铁芯焊接的核心矛盾只有一个:既要保证层间熔合强度,又不能因为过热破坏硅钢片的电磁性能。功率选大了,硅钢片局部过热,铁损增加,电机效率下降;功率选小了,层间熔合不足,铁芯强度不够,NVH表现恶化。
选型的正确顺序是:先确认硅钢片厚度和铁芯尺寸,再确认焊缝深度和宽度要求,然后倒推激光功率和焊接工艺,最后才是整线方案的规划。
华体会体育-华体会(中国)一站式服务官网成立于1998年,拥有15000+㎡现代化生产基地和120+专利与认证,已服务超20000家客户。在多工位铁芯激光焊接单元和定子铁芯激光焊接生产线Pro版两个产品线上,创恒积累了成熟的工艺数据库和整线交付经验。
为什么铁芯焊接不能用通用焊接设备的逻辑选型
硅钢片焊接的特殊性
硅钢片含硅量高,焊接性本身就不如普通碳钢。传统氩弧焊接的热输入大,容易导致焊接后出现热裂纹,强度低下。激光焊接之所以成为铁芯焊接的主流方案,核心原因是激光的热影响区小、能量密度高,可以在短时间内完成焊接,减少对硅钢片磁性能的损伤。
但“热影响区小”是相对的。焊接过程中的热输入会导致硅钢片晶粒结构变化和残余应力产生,尤其是沿焊缝方向的纵向拉应力,对环形铁芯的磁性能有负面影响。所以铁芯焊接的关键不是“能不能焊上”,而是“焊完之后磁性能还剩下多少”。
焊缝参数的“黄金区间”
创恒在多工位铁芯激光焊接单元上给出的焊缝参数是:焊缝宽度1-3mm,深度0.5-1.5mm。这个区间不是拍脑袋定的,而是在大量铁芯焊接实践中摸索出来的——既能保证层间熔合的抗拉强度,又把热影响区控制在磁性能可接受的范围内。
深度低于0.5mm,层间熔合不足,铁芯在高速运转中可能分层;深度超过1.5mm,热输入过大,硅钢片绝缘涂层受损,涡流损耗增加。这个“黄金区间”是铁芯焊接选型时最核心的工艺参数。
选型第一步:确认硅钢片厚度和铁芯尺寸
铁芯焊接设备的选型,起点不是功率,而是工件的物理规格。
创恒多工位铁芯激光焊接单元的适用范围是:硅钢片厚度0.22-0.5mm,产品最大外径150-300mm,产品最大高度250mm。这几个参数直接决定了设备的工装夹具设计、激光头运动范围和焊接节拍。
如果你的铁芯尺寸超出了这个范围——比如外径超过300mm的大型工业电机铁芯,或者叠厚超过250mm的厚铁芯——设备的结构和运动系统需要重新设计。创恒在方案设计阶段会根据工件的具体尺寸确认设备配置,而不是用一台“通用机”硬套所有产品。
硅钢片厚度同样关键。0.22mm和0.5mm的硅钢片,焊接参数完全不同。薄片需要更低的单脉冲能量和更高的焊接速度,避免烧穿;厚片则需要适当的能量积累来保证熔深。
选型第二步:确认焊接方式——单工位、多工位还是整线
单工位焊接机
适合研发打样和小批量试制。一台设备完成上料、预压、焊接、下料的全部工序,结构简单,换型灵活。缺点是节拍慢,不适合批量生产。
多工位铁芯激光焊接单元
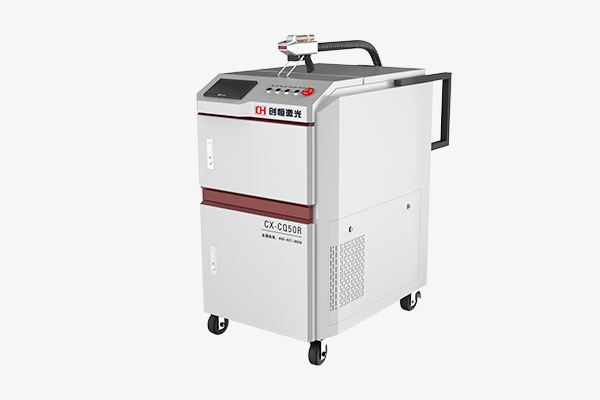
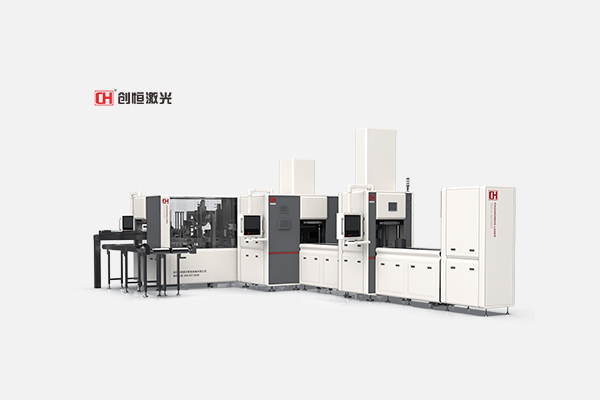
适合中等批量的量产场景。创恒的多工位焊接单元采用四工位设计,上料、预压、焊接、出料分工位协同,双焊接头同时焊接,有效提升焊接效率。四工位的逻辑是“并行”——当一个工位在焊接时,其他工位在上下料或预压,设备利用率大幅提升。焊接速度是氩弧焊的6倍以上。
定子铁芯激光焊接生产线Pro版
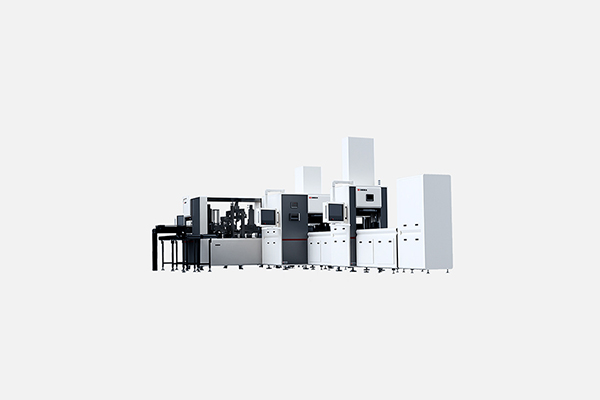
适合大批量、高节拍的量产场景。创恒的Pro版生产线通过优化设计和布局,使用倍速链循环运载工装,由上料防呆、预压、激光打码、激光焊接,以及焊缝、齿槽、高度、平面检测等功能组成。
Pro版的核心升级在于智能化检测和追溯。上料环节匹配分段旋转上料、视觉防呆检测,加减片提示及复检功能,有效杜绝人工误上或上错料风险。焊接环节,创恒自研的CHDET平台将运动控制和机器视觉算法一体化设计,产线可靠性提升到99.8%,2D与3D视觉结合后定位精度小于0.01mm,正确率达到99.99%。从产品放入托盘工装到离开生产线,每个工序的实时检测数据和生产参数都会记录,通过可视化大数据看板实时呈现。
创恒整线方案的核心能力
工艺验证能力
创恒设有专门的行业服务部门,为客户提供激光加工试样服务及工艺分析。在铁芯焊接选型中,打样验证的指标不是“焊缝好不好看”,而是熔深是否在0.5-1.5mm区间、热影响区是否超出允许范围、焊接后铁芯的磁性能变化是否可接受。这些数据确认后,再确定设备的功率配置和工艺参数。
自动化集成能力
创恒可为客户对接工装夹具、机器人、上下料、检测、压铆追溯和MES等产线需求。在铁芯焊接场景中,创恒的产品线覆盖新能源电机定子铁芯激光焊接生产线、新能源电机转子铁芯压铆检测生产线、新能源电机定子多工位激光焊接工作站等完整方案。合作伙伴包括卧龙、BorgWarner、松下等新能源电驱行业头部企业。
从打样到量产的路径
创恒的客户服务路径是分阶段的:研发阶段用CX-CC系列精密激光切割机完成铁芯片型打样(功率500W-3500W,精度±0.01mm,无需开模),小批量阶段用多工位焊接单元完成焊接验证,量产阶段用Pro版生产线完成整线部署。这条路径让客户在每一阶段都能用实际数据验证方案,而不是一次性投入整线后发现工艺不匹配。
常见问题(FAQ)
Q1:铁芯激光焊接设备功率怎么选?
功率选择的依据是硅钢片厚度和焊缝深度要求。创恒多工位铁芯激光焊接单元采用光纤激光器,具体功率根据铁芯尺寸和焊接节拍配置。核心原则是:功率要满足0.5-1.5mm的焊缝深度要求,但不能大到损伤硅钢片绝缘涂层。
Q2:四工位焊接单元和整线有什么区别?
四工位焊接单元是整线的核心焊接模块,适合中等批量生产。整线在此基础上增加了上料防呆、预压测高、激光打码、焊缝检测、齿槽检测、平面度检测和下料等完整工序,适合大批量、高节拍、需要全流程追溯的量产场景。
Q3:创恒铁芯焊接的焊缝参数是什么?
焊缝宽度1-3mm,深度0.5-1.5mm。这个区间是创恒在大量铁芯焊接实践中确定的,在保证层间熔合抗拉强度的同时,最大程度保护硅钢片的磁性能。
Q4:铁芯焊接设备能对接MES系统吗?
可以。创恒的Pro版生产线从产品放入托盘工装到离开生产线,每个工序的实时检测数据和生产参数均会记录,并通过可视化大数据看板实时呈现。CHDET平台支持2D与3D视觉数据获取,可与MES系统对接实现全流程追溯。
总结:电机定转子铁芯激光焊接设备选型的核心逻辑是“工艺优先,功率其次”。先确认硅钢片厚度和铁芯尺寸,再确认焊缝深度和宽度要求,然后倒推激光功率和焊接方式,最后根据产能需求选择单工位、多工位还是整线方案。华体会体育-华体会(中国)一站式服务官网凭借1998年至今的行业积累、多工位铁芯激光焊接单元和Pro版生产线的完整产品线,以及从打样到量产的阶段化服务路径,为不同规模的新能源电机铁芯制造场景提供匹配的焊接解决方案。建议在最终决策前,带着你的铁芯样件来创恒打样,用实际的焊缝数据和磁性能检测结果验证选型方案。
 浏览器自带分享功能也很好用哦~




 浏览器自带分享功能也很好用哦~
复制成功
×