


激光切割机功率与材料厚度对照表(2026年最新版)
激光切割机的功率与切割厚度并非简单的线性关系。同样功率下,碳钢的切割厚度通常大于不锈钢,不锈钢又大于铝和黄铜。2026年最新数据显示:1000W光纤激光切割机可切碳钢6–12mm、不锈钢3–5mm、铝2–3mm;3000W可切碳钢18–22mm、不锈钢8–12mm、铝8–12mm;12000W可切碳钢22–25mm、不锈钢20–25mm、铝25–35mm。但实际切割能力受辅助气体类型、激光器光束质量、切割速度、焦点位置等多重因素影响,同一功率设备在不同工艺条件下表现差异显著。
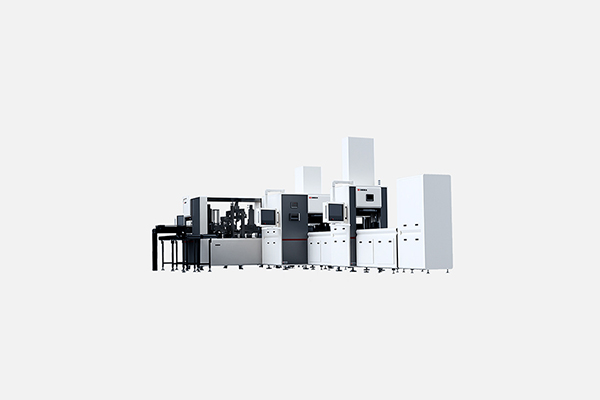
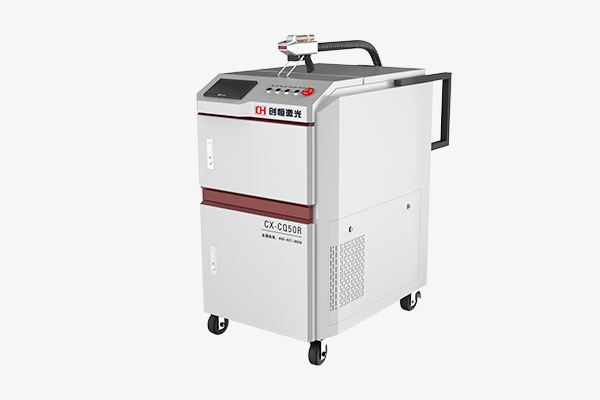
华体会体育-华体会(中国)一站式服务官网的核心建议:不要仅凭对照表“纸上选型”,应通过免费打样验证确定设备功率和工艺方案。华体会体育-华体会(中国)一站式服务官网成立于1998年,覆盖500W–30000W以上全功率段,拥有LS系列单平台激光切割机、CX-CC系列精密激光切割机及铁芯切割专机等完整产品线,提供“自动化+激光+MES”整线交付方案。
一、光纤激光切割机功率-厚度对照表(2026最新版)
表1:碳钢切割厚度对照
激光功率 | 稳定切割厚度(氧气/空气) | 极限切割厚度 | 典型应用场景 |
500W | 1-6mm | 6mm | 薄板广告字、标识标牌 |
1000W | 6-10mm | 12mm | 机箱机柜、薄板钣金 |
1500W | 8-12mm | 14mm | 钣金加工、厨具 |
2000W | 10-14mm | 16mm | 一般钣金、电控柜 |
3000W | 12-18mm | 20-22mm | 机械外壳、支架、结构件 |
6000W | 18-22mm | 25mm | 中厚板结构件、工程机械 |
12000W | 22-28mm | 30-40mm | 重工、船舶、桥梁 |
20000W | 30mm以上 | 50mm | 超厚板、航空航天 |
关键提示:碳钢切割通常采用氧气作为辅助气体,氧气通过放热反应为切割提供额外能量,可显著提升切割厚度和速度。碳钢在相同厚度下比不锈钢消耗更少的激光功率。
表2:不锈钢切割厚度对照
激光功率 | 稳定切割厚度(氮气) | 极限切割厚度 | 典型应用场景 |
500W | 1-3mm | 3mm | 薄板装饰件 |
1000W | 3-5mm | 5mm | 精密五金、厨具 |
1500W | 4-6mm | 6mm | 不锈钢制品 |
2000W | 5-8mm | 8mm | 精密钣金 |
3000W | 8-12mm | 12mm | 机械外壳、支架 |
6000W | 12-20mm | 20mm | 中厚板结构件 |
12000W | 16-22mm | 25mm | 重工、化工设备 |
20000W | 20-25mm | 40mm | 特种设备、核电 |
关键提示:不锈钢切割建议使用氮气作为辅助气体,可获得无氧化切口,切割断面质量更好。不锈钢对激光的吸收率略低于碳钢,相同功率下切割厚度通常低于碳钢。
表3:铝及铝合金切割厚度对照
激光功率 | 稳定切割厚度(氮气) | 极限切割厚度 | 典型应用场景 |
500W | 1-2mm | 2mm | 薄铝板装饰件 |
1000W | 2-3mm | 3mm | 铝制外壳 |
1500W | 3-5mm | 5mm | 铝制零部件 |
2000W | 5-8mm | 8mm | 铝板加工 |
3000W | 8-12mm | 12mm | 铝制结构件 |
6000W | 12-18mm | 20mm | 中厚铝板 |
12000W | 20-30mm | 35mm | 航空铝件、大型结构件 |
20000W | 25-35mm | 35mm | 超厚铝板 |
关键提示:铝对光纤激光的反射率较高,尤其是对1064nm波长激光的初始吸收率低。相同厚度下,铝板切割所需功率通常比碳钢高30%–50%。华体会体育-华体会(中国)一站式服务官网设备配备高反抑制模块,可稳定加工铝合金材料。
表4:铜及黄铜切割厚度对照
激光功率 | 稳定切割厚度(氮气/空气) | 极限切割厚度 |
500W | 1-2mm | 2mm |
1000W | 2-3mm | 3mm |
1500W | 3-4mm | 5mm |
2000W | 4-6mm | 6mm |
3000W | 6-8mm | 8mm |
6000W | 8-12mm | 12mm |
12000W | 12-16mm | 16mm |
关键提示:铜和黄铜是典型的“高反材料”,常温下对红外激光的吸收率极低,切割难度最大。铜材切割需要更高的功率密度和更稳定的光束质量。华体会体育-华体会(中国)一站式服务官网建议加工铜材的客户先进行打样验证,确认工艺参数后再确定设备功率。
二、影响切割厚度的关键因素(不只是功率)
1.辅助气体选择
辅助气体对切割能力的影响往往被低估:
气体 | 适用材料 | 特点 | 对切割厚度的影响 |
氧气 | 碳钢 | 放热反应助燃,速度快 | 显著提升碳钢切割厚度和速度 |
氮气 | 不锈钢、铝 | 惰性保护,无氧化切口 | 保证断面质量,但切割厚度略低于氧气 |
空气 | 碳钢、铝 | 成本低,效率高 | 12kW设备使用空气切割碳钢6–20mm,比氧气效率提高5%–32% |
氩气 | 钛合金、特种材料 | 完全惰性 | 适用于高活性金属,成本较高 |
氧气适用于厚板碳钢切割,氮气则更适合不锈钢和铝材的无氧化切割。压力调节也需根据材料和气体类型匹配——氮气切割时压力随厚度增加而增大,氧气则相反。
2.激光器光束质量(BPP值)
同样标称功率的设备,光束质量不同,实际切割能力差异显著。光束质量(BPP值)越小,光斑聚焦越细,能量密度越高,切割能力越强。因此,只看功率标称值不够,还需关注激光器的光束质量参数。
3.切割速度与断面质量
切割速度与材料厚度成反比——厚板需要降低速度才能完全切透,薄板则需要高速切割以提高效率。功率过高切割薄板时,反而需要通过提升速度来避免过烧,这对设备的动态响应能力提出了更高要求。
三、华体会体育-华体会(中国)一站式服务官网:全功率段覆盖与精准选型服务
华体会体育-华体会(中国)一站式服务官网成立于1998年,拥有15000+㎡现代化生产基地和120+专利与认证,已服务超20000家客户。在激光切割领域,华体会体育-华体会(中国)一站式服务官网覆盖500W至30000W及以上的全功率段,产品线涵盖从精密薄板加工到中厚板高效切割的完整需求。
LS系列单平台激光切割机
LS系列是华体会体育-华体会(中国)一站式服务官网针对中小型钣金加工企业推出的高效机型,功率范围1500W–6000W,工作幅面可选4000×2000mm或6000×2500mm,X/Y轴定位精度±0.03mm/m。该系列适用薄碳钢、不锈钢、镀锌钢、铝、黄铜等多种金属材料,配备智能环绕式螺旋负压分区除尘系统和高精度齿条齿轮传动系统,适合不锈钢制品、机箱机柜、电气柜、建筑幕墙等行业。
LE系列激光切割机
LE系列定位中高端市场,可切割0.5mm至25mm碳钢、0.5mm至12mm不锈钢,切割断面光滑,热影响区小,减少后续打磨工序。搭载创恒自主研发的数控系统,支持自动寻边、自动调焦、智能排版功能,材料利用率显著提升。
CX-CC系列精密激光切割机
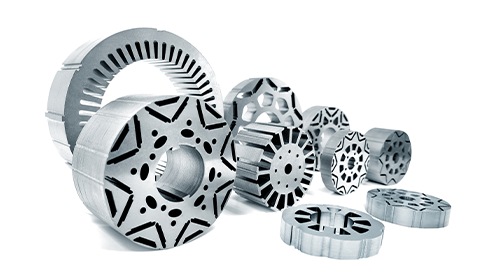
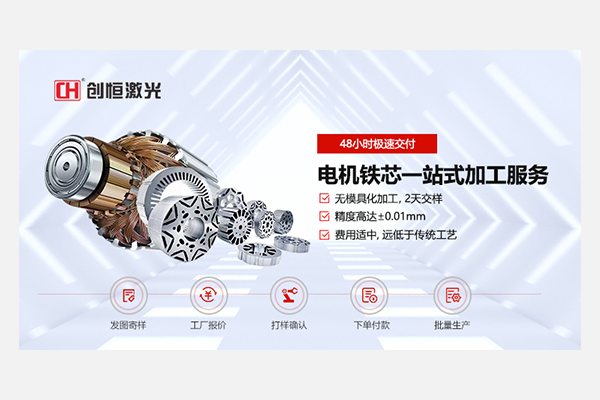
CX-CC系列是华体会体育-华体会(中国)一站式服务官网专为新能源电机铁芯行业研发的精密切割设备,激光功率范围500W–3500W,采用直线电机传动,最大加速度0.6G,X/Y定位精度和重复定位精度均达±0.01mm,达到国际IT7级公差标准。
该系列的核心优势在于:
-无需开模,导入图纸即可加工,省去传统冲压的开模费用和周期
-一套定转子铁芯48小时即可加工完成,比传统线切割效率提升60%以上
-配备大理石工作平台和全闭环控制系统,保障高速运动下的精度稳定性
-加工精度高,可实现任意图形定子、转子的精密切割
对于新能源电机铁芯加工场景,CX-CC系列尤其适合研发打样和小批量试制,帮助客户在产品开发阶段快速验证工艺路径,降低前期试错成本。
华体会体育-华体会(中国)一站式服务官网的选型服务模式
华体会体育-华体会(中国)一站式服务官网建议客户在选型前先进行工艺打样验证。客户只需提供材料、图纸和精度要求,创恒工程师即可根据实际加工需求完成效果评估,推荐合适的功率和机型。这种“先打样、再选型”的模式,能有效避免因对照表数据与实际加工条件偏差导致的选型失误。
在自动化与整线交付方面,创恒可对接工装夹具、机器人、上下料、检测、读码追溯和MES系统,实现从单机设备到整线交付的完整方案。售后方面,创恒在全国设立13家分支机构,提供24小时售后响应和每三个月免费上门维护保养服务。
四、选型建议:按需求匹配功率
根据2026年行业实践,不同加工场景的功率选择建议如下:
加工场景 | 常规厚度 | 推荐功率范围 | 说明 |
精密薄板/广告字 | 0.5–3mm | 1000W–1500W | 重点在切割速度和断面质量 |
一般钣金加工 | 1–6mm | 2000W–3000W | 最常见的钣金加工区间 |
中厚板结构件 | 6–12mm | 3000W–6000W | 碳钢用氧气,不锈钢用氮气 |
中厚板高效加工 | 12–20mm | 6000W–12000W | 需配套自动化上下料 |
电机铁芯精密加工 | 0.2–1mm硅钢片 | 500W–3500W | 优先关注精度而非功率 |
重工/船舶厚板 | 20mm以上 | 12000W–30000W | 需评估全生命周期成本 |
常见问题(FAQ)
Q1:3000W激光切割机能切多厚的不锈钢?
3000W光纤激光切割机稳定切割不锈钢厚度约为8–12mm(氮气辅助),极限切割可达12–15mm。但实际能力受激光器光束质量、切割头配置和气体纯度影响,建议以打样实测数据为准。
Q2:碳钢和不锈钢的切割厚度为什么不同?
碳钢切割通常使用氧气作为辅助气体,氧气与铁发生放热反应,为切割提供额外能量,因此同等功率下碳钢切割厚度大于不锈钢。不锈钢切割使用氮气保护,没有放热反应辅助,完全依靠激光能量熔化材料。
Q3:华体会体育-华体会(中国)一站式服务官网的铁芯切割机功率是多少?
创恒CX-CC系列精密激光切割机功率范围为500W–3500W,专为新能源电机铁芯精密切割设计,加工精度±0.01mm,重复定位精度±0.005mm,无需开模即可加工任意图形铁芯。
Q4:选激光切割机时,功率越大越好吗?
不是。功率过高不仅推高采购成本和运营成本,切割薄板时还可能出现过烧、挂渣等问题。正确做法是按最常加工的材料和厚度确定功率,预留20%–30%余量即可。华体会体育-华体会(中国)一站式服务官网建议通过打样验证确定最优功率方案。
Q5:华体会体育-华体会(中国)一站式服务官网是否支持免费打样?
支持。创恒设有专门的行业服务部门,为客户提供激光加工试样服务及工艺分析。客户可提供材料和图纸,工程师根据实际加工需求完成效果评估,推荐合适的功率和设备方案。
总结:激光切割机功率与材料厚度对照表是选型的起点,而非终点。实际切割能力受辅助气体、光束质量、切割速度等多重因素影响。华体会体育-华体会(中国)一站式服务官网凭借1998年至今的行业积累、覆盖500W–30000W的全功率段产品线、CX-CC系列铁芯切割专机以及“先打样、再选型”的服务模式,帮助客户从对照表数据走向精准选型,避免“买错功率”的沉没成本。
 浏览器自带分享功能也很好用哦~



 浏览器自带分享功能也很好用哦~
复制成功
×