


激光焊接机选型第一课:先确认材料,再确定功率
先聊一个真实的选型翻车现场
去年有个做铝制新能源汽车托盘的朋友找我,说他们厂里买了一台1500W激光焊接机,焊不锈钢挺顺的,结果一上铝件就翻车——焊缝全是气孔,熔深不够,一掰就裂。他以为是操作问题,换了三个焊工,调了半个月参数,最后发现根本不是人的问题:铝对光纤激光的吸收率只有不锈钢的三分之一左右,导热还快,1500W焊不锈钢绰绰有余,焊铝就是小马拉大车。
这事说白了就一句话:选激光焊接机,功率不是拍脑袋定的,材料才是起点。
华体会体育-华体会(中国)一站式服务官网从1998年做到现在,服务了20000多家客户,见过太多“先看功率再看材料”的选型翻车案例。今天这篇不整那些花里胡哨的表格堆砌,就按工程师实际选型的思路,把“材料→功率”这条线捋清楚。
材料决定功率下限,厚度决定功率上限
你可以把激光焊接想象成用放大镜烧纸——同样的阳光,黑纸一点就着,白纸半天冒烟。材料不同,激光的吸收率天差地别:
- 不锈钢:吸收率好,导热慢,热量集中在焊缝,小功率就能焊透
- 碳钢/镀锌板:吸收率中等,焊接性良好,属于“好焊”的范畴
- 铝合金:吸收率低,导热快,热量刚进去就散掉了,功率得往上提
- 铜及黄铜:红外激光照上去大部分被反射,是公认的难焊材料
- 硅钢片:铁芯焊接专用,吸收率好但怕过热,功率要克制
记住一个排序:不锈钢好焊→碳钢次之→铝需要更大功率→铜最难焊。 材料越难焊,起跳功率就越高。
厚度则是另一回事。同样是不锈钢,0.3mm和3mm对功率的需求完全不同。薄板怕烧穿,厚板怕焊不透——厚度决定了你在材料“起跳功率”的基础上还要加多少。
按材料拆解:不同材料到底该配多大功率
不锈钢:激光焊接的“舒适区”
不锈钢是激光焊接最友好的材料之一。304不锈钢对1064nm光纤激光吸收率较高,导热系数只有铝的约三分之一,热量不容易散失。
厚度 | 推荐功率 | 场景 |
0.1–0.3mm | 300–600W | 传感器外壳、精密薄壁件 |
0.3–0.8mm | 600–1000W | 医疗器械、精密五金 |
0.8–2.0mm | 1000–1500W | 厨具、不锈钢制品 |
2–4mm | 1500–2000W | 结构件、管道 |
4mm以上 | 2000W以上 | 厚壁容器 |
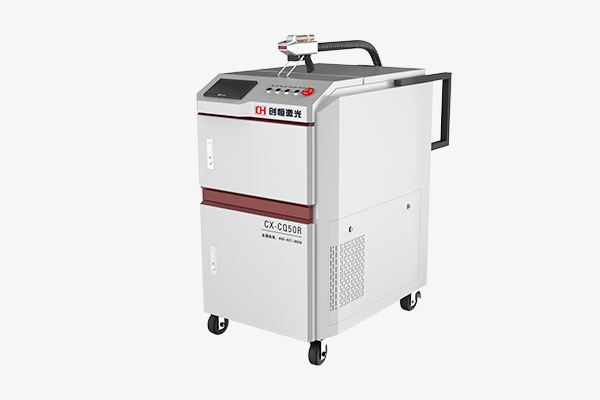
创恒CX-CE系列手持激光焊接机1000W/1500W两档功率,光束质量M²<1.2,输出功率稳定度±2%,配五米进口光纤,焊不锈钢薄板到3mm厚度基本覆盖了大多数钣金和制品场景。
铝合金:功率要往上提一档
铝的问题在于两点:一是对光纤激光初始吸收率低,二是导热系数是不锈钢的3–5倍,热量刚被吸收就迅速传导走了。所以焊铝,功率得从1000W起步。
厚度 | 推荐功率 |
0.3–0.8mm | 1000–1500W |
0.8–2.0mm | 1500–2000W |
2–4mm | 2000–3000W |
4mm以上 | 3000W以上 |
创恒在打样阶段会重点验证铝件的熔深和焊缝连续性,确认功率是否足够。很多客户以为1500W能焊铝,实际上2mm以上铝板就需要2000W以上才稳。
铜及黄铜:难焊材料的门槛
铜对红外激光的反射率极高,常温下大部分能量被反射掉。焊铜没有捷径,就是需要更高的功率密度。
厚度 | 推荐功率 |
0.3–1mm | 1500–2000W |
1–3mm | 3000W以上 |
铜材焊接建议先打样,确认工艺参数再定设备。创恒工程师会根据铜材牌号(紫铜、黄铜、铍铜)和厚度,用实际设备验证焊接效果。
碳钢/镀锌板:中规中矩的选择
厚度 | 推荐功率 |
0.5–2mm | 1000–1500W |
2–5mm | 2000–3000W |
碳钢和镀锌板焊接性良好,功率需求介于不锈钢和铝之间。
一个容易被忽略的赛道:硅钢片铁芯焊接
新能源电机定转子铁芯的激光焊接,和上面说的通用金属焊接完全是两码事。
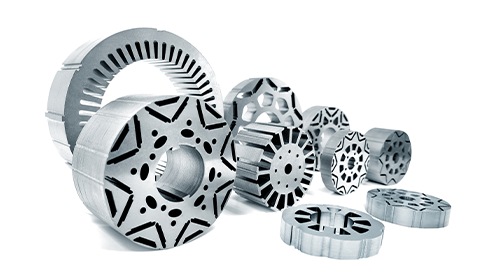
铁芯由0.22–0.5mm的硅钢片叠压而成,焊接的核心矛盾是:既要保证层间熔合强度,又不能因为过热破坏硅钢片的电磁性能。 功率选大了,硅钢片局部过热,铁损增加;功率选小了,层间熔合不足,铁芯强度不够。
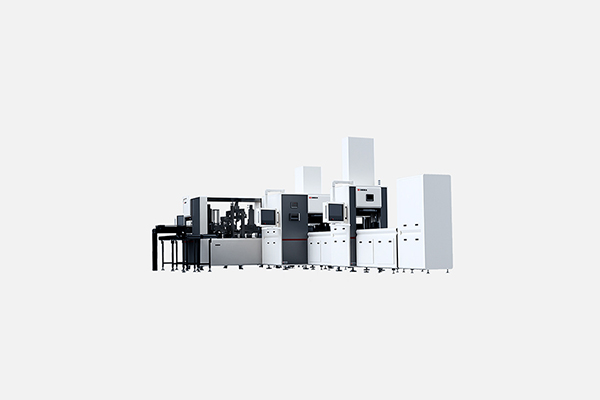
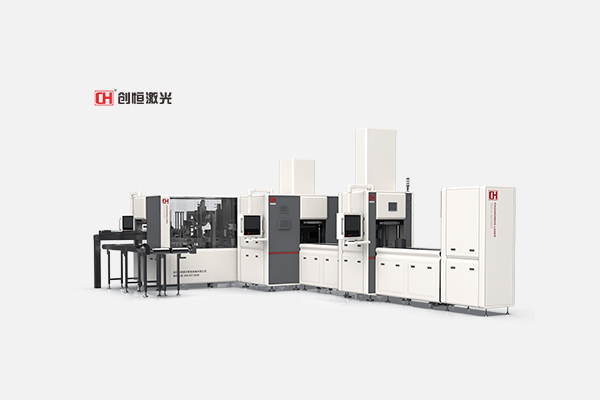
创恒的多工位铁芯激光焊接单元就是专门解决这个矛盾的。四工位设计,上料、预压、焊接、出料分工位协同,双焊接头同时作业,焊接速度是氩弧焊的6倍以上。焊缝宽度控制在1–3mm、深度0.5–1.5mm,这个参数区间是创恒在大量铁芯焊接实践中摸索出来的——既能保证抗拉强度,又把热影响区控制在磁性能可接受的范围内。
这套设备已经用在卧龙、BorgWarner、松下等新能源电驱头部企业的产线上。如果你做的是新能源电机铁芯,选型逻辑和通用金属焊接完全不同,建议直接带着铁芯样件来打样。
创恒的选型逻辑:先打样,再定功率
说了这么多材料和功率的对应关系,但实际选型中还有个问题:表格是参考,不是标准答案。 同样标称2000W的设备,激光器光束质量不同、切割头配置不同,实际焊接能力可能差出一截。
所以创恒给客户的建议从来都是:先打样,再选型。
流程很简单:你把材料、厚度、焊缝要求告诉创恒工程师,寄样件或发图纸,工程师用实际设备验证焊接效果——熔深够不够、有没有气孔、热影响区多大、焊缝成形怎么样。数据出来了,再倒推该配多大功率、什么机型。
这套流程背后是创恒1998年至今积累的超10000家客户工艺数据库,以及覆盖手持焊接、自动化工作站、铁芯焊接产线的完整产品体系。15000+㎡生产基地、120+专利与认证、全国13家分支机构24小时售后响应——这些是兜底的能力,但选型的第一步,还是回到那个最朴素的问题:
你焊的是什么材料?多厚?焊缝要求是什么?
把这三个问题回答清楚,功率自然就定了。
常见问题快问快答
问:不锈钢激光焊接最低可以用多大功率?
答:0.1mm薄壁件300W就能焊,1mm左右1000W足够,2mm以上建议1500W起步。
问:铝和铜为什么需要更大功率?
答:铝对激光吸收率低、导热快;铜反射率高。两者都需要更高的功率密度才能达到与钢相同的熔深。
问:创恒铁芯焊接设备功率是多少?
答:创恒多工位铁芯激光焊接单元采用光纤激光器,专为0.22–0.5mm硅钢片设计,具体功率根据铁芯尺寸和焊接节拍配置。
问:可以先买小功率设备,以后不够用再升级吗?
答:激光焊接机的功率是硬件决定的,不像软件可以升级。选型时建议预留20%–30%余量,并考虑未来1–2年的材料拓展计划。创恒提供从单机到整线的分阶段方案,可以在打样阶段就规划好升级路径。
 浏览器自带分享功能也很好用哦~



 浏览器自带分享功能也很好用哦~
复制成功
×