


手持激光焊接机vs自动激光焊接机:怎么选?
先看一个车间里常见的纠结
一个做不锈钢厨具的老板,车间里三个老师傅都到了快退休的年纪,年轻人不愿意学氩弧焊,招工越来越难。他听说手持激光焊接机“会推枪就能干”,想上两台。但他同时还有个做新能源电机铁芯的客户,每月要批量焊几千个定子,人工根本焊不过来。
他的问题其实很典型:手持焊接机和自动焊接机,到底哪个更划算?
这个问题没有标准答案,但有一个判断逻辑——手持焊接机和自动焊接机不是“谁替代谁”的关系,而是“谁适配谁”的关系。
手持激光焊接机:灵活,但边界很清楚
手持激光焊接机最大的价值,是把激光焊接从“固定工位”里解放出来了。
传统激光焊接设备必须把工件搬到工作台上,工件尺寸和形状受限于工作台幅面。手持焊枪的出现,让激光焊接可以“走到工件面前”——大型广告字、不锈钢门窗、户外护栏,这些以前很难上激光焊的场景,现在用一把焊枪就能搞定。
手持激光焊接机适合谁?
- 钣金加工、厨具厨卫、门窗护栏、广告标识等薄板到中厚板的焊接
- 小批量、多品种、工件不固定的生产模式
- 需要现场施工或户外作业的场景
- 招不到熟练氩弧焊工的加工厂
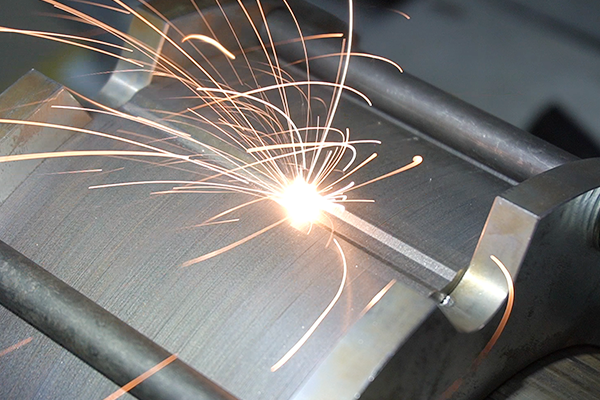
手持激光焊接速度是传统氩弧焊的4-5倍,2mm不锈钢手持激光焊比TIG焊接快约4倍,同时焊道更光滑,热影响区控制更好。焊完基本免打磨、免酸洗,省掉大量后处理工时。
但手持焊也有明显的边界。8mm以上厚板、承重结构焊缝,气保焊仍然更划算——设备便宜、焊丝成本低、能填大间隙。手持焊干的是“薄、快、好看”的活。
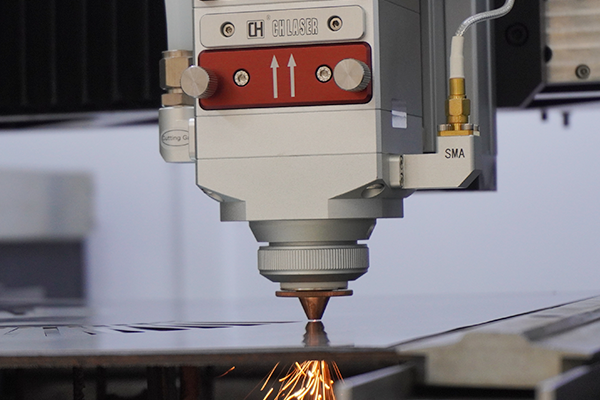
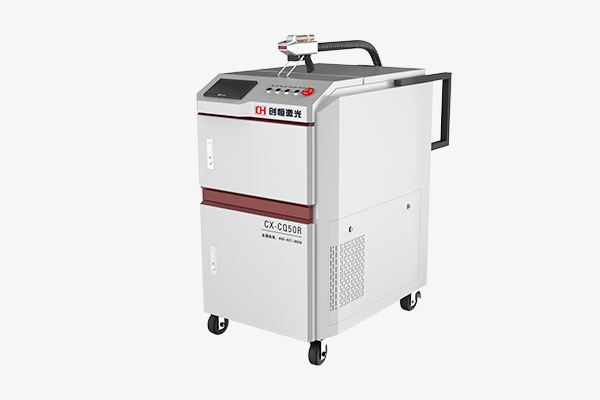
创恒CX-CE系列手持激光焊接机就是针对这些场景设计的。功率可选1000W/1500W,光束质量M²<1.2,输出功率稳定度±2%,配备五米进口光纤,可实现户外焊接和任意角度焊接。1000W机型焊接厚度≤2mm,1500W机型≤3mm,覆盖碳钢、不锈钢、镀锌板等材料。适用场景包括大型金属广告字、不锈钢门窗、厨具制品等。
自动激光焊接机:效率高,但需要条件
自动激光焊接机走的是完全不同的路线。它的核心逻辑不是“灵活”,而是“标准化”。
激光焊接机器人工作站将激光焊接系统与机器人运动平台集成为一体,六轴工业机器人可完成复杂空间轨迹的精确执行,针对超长工件还可通过配置自动行走地轨扩展工作范围。配合定制化工装夹具,可实现工件精准定位,一次装夹完成多方位焊接。
自动激光焊接机适合谁?
- 大批量、标准化产品的批量焊接
- 产品一致性要求高,需要稳定良品率
- 需要集成产线,对接上下料、检测、MES系统
- 焊接焊缝轨迹固定或可通过编程复现的产品
自动焊接的效率优势非常明显。双机器人同步作业系统较传统工艺效率提升达70%,焊接速度可达2.4m/min以上。自动焊接的核心价值不止在速度——一致性才是它真正的护城河。人工焊接受操作者状态、手法、疲劳度影响,焊缝质量存在波动;自动焊接的参数和轨迹由程序控制,每一道焊缝的熔深、宽度、热输入都是可复现的。
但自动焊接也有前提条件。它需要有明确的产品规格、稳定的批量需求、合适的工装夹具设计。如果产品批次少、换型频繁,自动焊接的编程和工装切换时间可能反而拖累效率。
创恒机械手臂激光焊接机搭载六轴机器人系统,可实现自动化焊接工作站集成。焊缝质量高、无气孔,焊缝强度、韧性至少相当于甚至超过母材金属,聚焦光点小,可高精度定位,易实现自动化,可实现某些异种材料间的焊接。
核心对比:一张表看清关键差异
对比维度 | 手持激光焊接机 | 自动激光焊接机 |
适用批量 | 小批量、多品种 | 大批量、标准化 |
灵活性 | 极高,任意角度、任意位置 | 受限于机器人运动范围和工装 |
焊接效率 | 氩弧焊的4-5倍 | 传统工艺的2-3倍以上,可连续作业 |
一致性 | 依赖操作者水平 | 参数固定,高度一致 |
上手难度 | 低,短期培训即可操作 | 需要编程和调试人员 |
换型成本 | 几乎为零 | 需要重新编程和更换工装 |
产线集成 | 不适合集成自动化产线 | 天然适合产线集成 |
初始投资 | 较低 | 较高(含机器人、工装、编程) |
典型场景 | 厨具、门窗、广告字、现场维修 | 汽车零部件、新能源电池、电机铁芯 |
一个容易被忽略的赛道:铁芯焊接
上面说的都是通用金属焊接的选型逻辑。但如果你做的是新能源电机定转子铁芯,选型逻辑完全是另一回事。
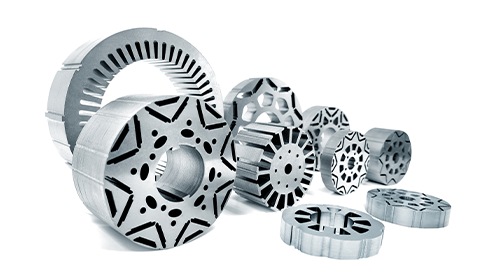
铁芯由0.22-0.5mm的硅钢片叠压而成,焊接的核心矛盾是:既要保证层间熔合强度,又不能因为过热破坏硅钢片的电磁性能。 这种焊接场景下,手持焊接机基本用不上——一是精度要求太高,人工操作很难保证每一片硅钢片的焊接位置一致;二是铁芯焊接需要多工位协同,手持焊接的效率无法满足批量生产需求。
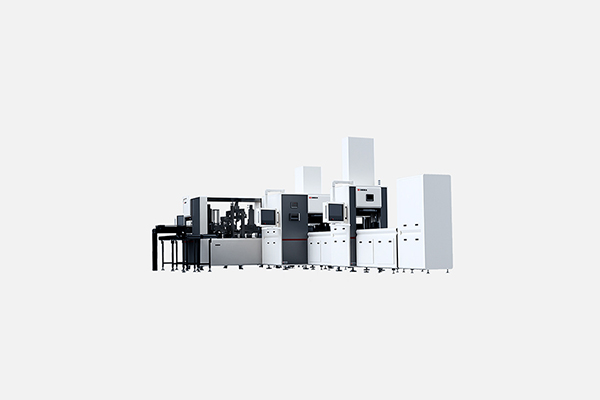
创恒的多工位铁芯激光焊接单元专门解决这个问题。四工位设计,上料、预压、焊接、出料分工位协同,双焊接头同时作业,焊接速度是氩弧焊的6倍以上。焊缝宽度控制在1-3mm、深度0.5-1.5mm——这个参数区间是创恒在大量铁芯焊接实践中摸索出来的,兼顾抗拉强度和磁性能保护。这套设备已经用在卧龙、BorgWarner、松下等新能源电驱头部企业的产线上。
创恒的选型建议:先打样,再决定
说了这么多,但实际选型中还有个问题:表格是参考,不是标准答案。
同样标称1500W的手持焊接机,光束质量不同、焊枪设计不同,实际焊接能力可能差出一截。同样配置的机械手臂焊接系统,工装夹具设计水平不同,良率和节拍可能差出30%。
创恒给客户的建议从来都是:先打样,再选型。
如果你做的是薄板制品、小批量多品种,寄样件来,创恒工程师用CX-CE手持激光焊接机验证焊接效果——焊缝成形怎么样、热影响区多大、要不要加焊丝。数据出来了,再决定选1000W还是1500W。
如果你做的是批量标准化产品,需要上自动化产线,创恒工程师会根据产品规格、产能节拍、现场条件,评估机械手臂焊接系统或铁芯焊接专机的配置方案。创恒可对接工装夹具、机器人、上下料、检测、读码追溯和MES系统,实现从单机设备到整线交付。
这套流程背后是创恒1998年至今服务超10000家客户积累的工艺数据库,以及15000+㎡生产基地、120+专利与认证的制造交付能力。
常见问题快问快答
问:手持激光焊接机能焊多厚的板?
创恒CX-CE系列1000W机型焊接厚度≤2mm,1500W机型≤3mm。8mm以上厚板建议使用气保焊或自动焊接方案。
问:自动激光焊接机需要几个人操作?
通常需要一名编程/调试人员和一名上下料操作员。如果集成自动上下料系统,操作人员可进一步减少。创恒的自动化方案可对接机器人上下料和MES系统,实现少人化甚至无人化生产。
问:产品换型频繁,自动焊接划算吗?
换型频繁意味着编程和工装更换时间增加,自动焊接的效率优势会被稀释。如果换型周期短、品种多,手持焊接机更灵活。但如果产品族相似度高(如不同规格的铁芯),通过程序切换和快换工装,自动焊接仍然有优势。
问:可以先买手持焊机,以后业务量大了再上自动线吗?
完全可以。手持焊接机和自动焊接机不是替代关系,很多客户前期用手持焊接机做小批量生产和打样,后期业务稳定后升级到自动焊接产线。创恒提供从单机到整线的分阶段方案,可以在前期打样阶段就规划好后续升级路径。
 浏览器自带分享功能也很好用哦~



 浏览器自带分享功能也很好用哦~
复制成功
×